Romeo Baggio
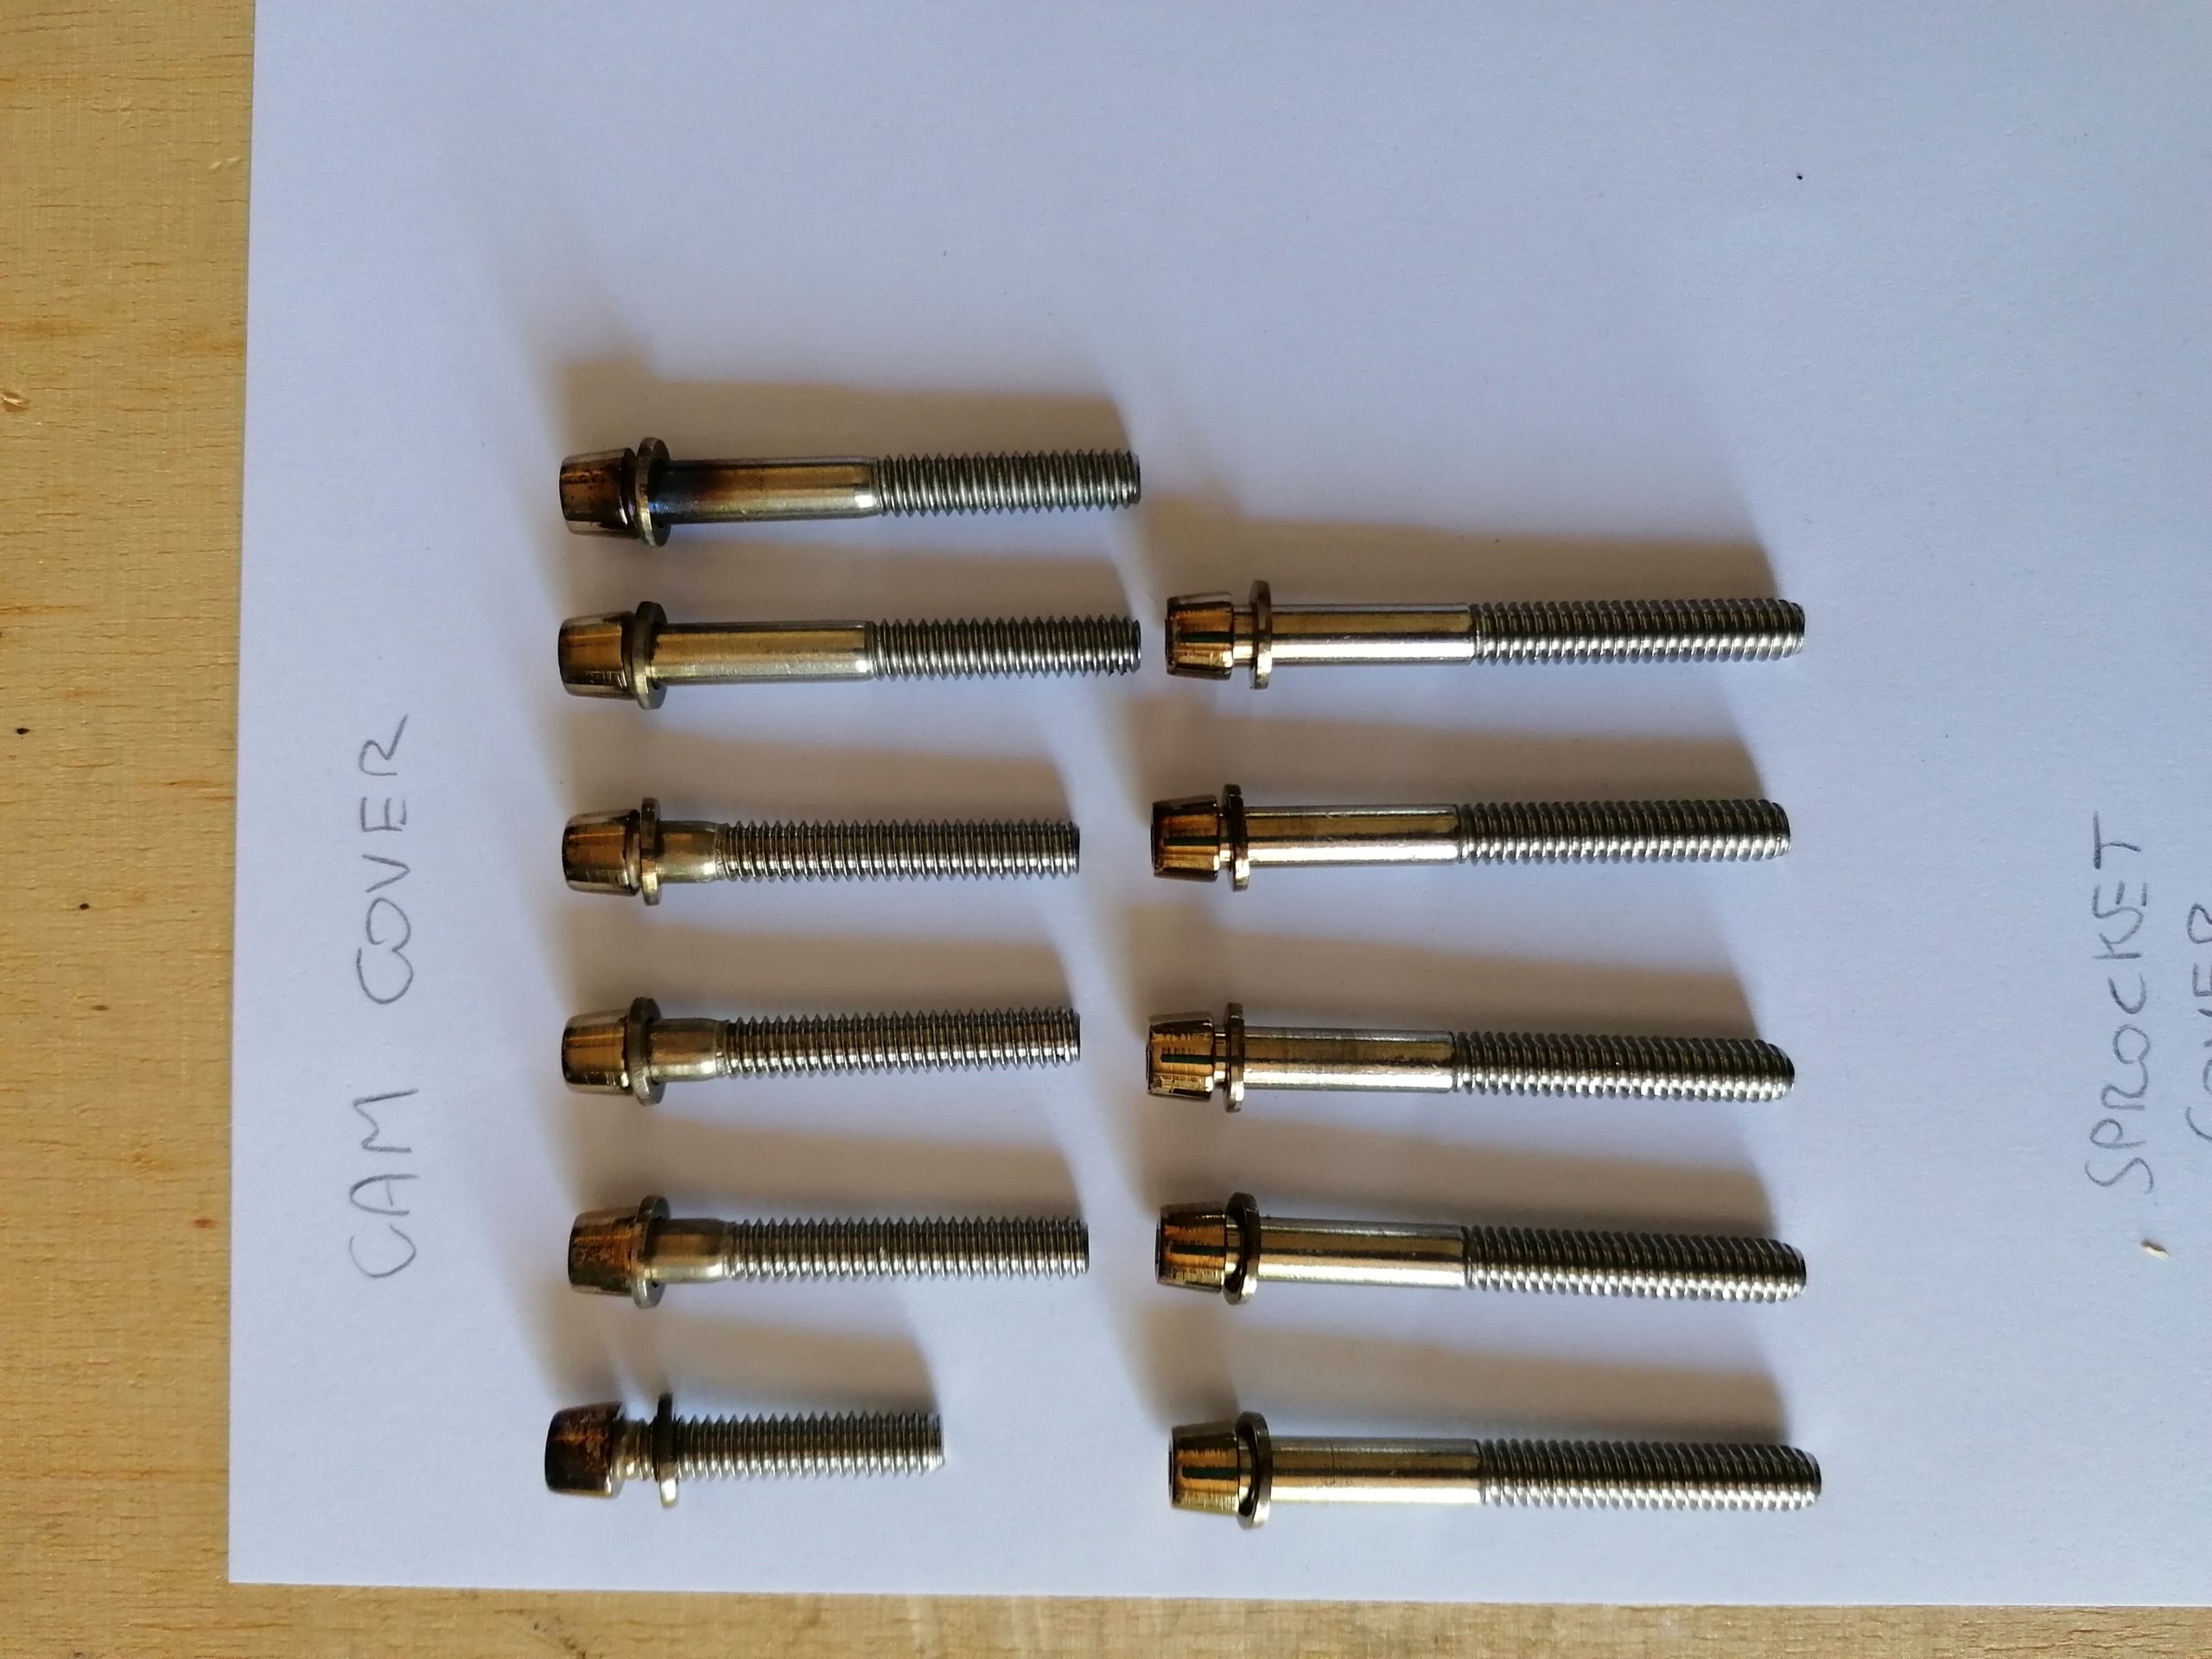
Sostituzione bulloneria completa da OEM zincata ad acciaio inox lavorato e termo ossidato
Harley Davidson Sportster 883/1200 00/03
Cominciamo col dire che non è stato per niente facile come lavoro.
Innanzitutto non esiste un kit vero e proprio,
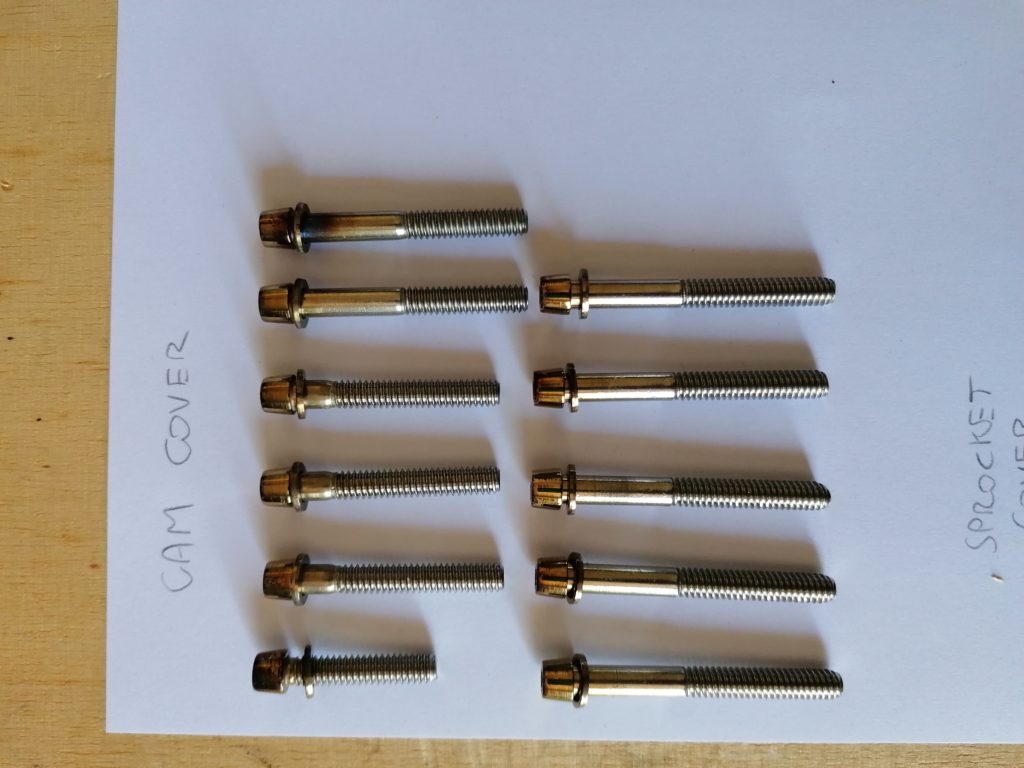
la cosa che ci si avvicina di più costa un occhio e consiste nelle sole viti dei coperchi testate, delle basi pushrods e dei carter laterali
(sproket cover, cam cover, coperchio primaria, derby cover e ispezione catena primaria),
tralasciando gli anti-rotation pin dei lifters, il tappo delle marcature per la fase, alcune viti del basamento e parte dei supporti motore, queste ultime non le ho incluse per esigenze estetiche che ritengo più adeguate, verniciando del colore del telaio la bulloneria a contatto con esso.
Fatte queste premesse passiamo al primo vero step di questa impresa: catalogare.
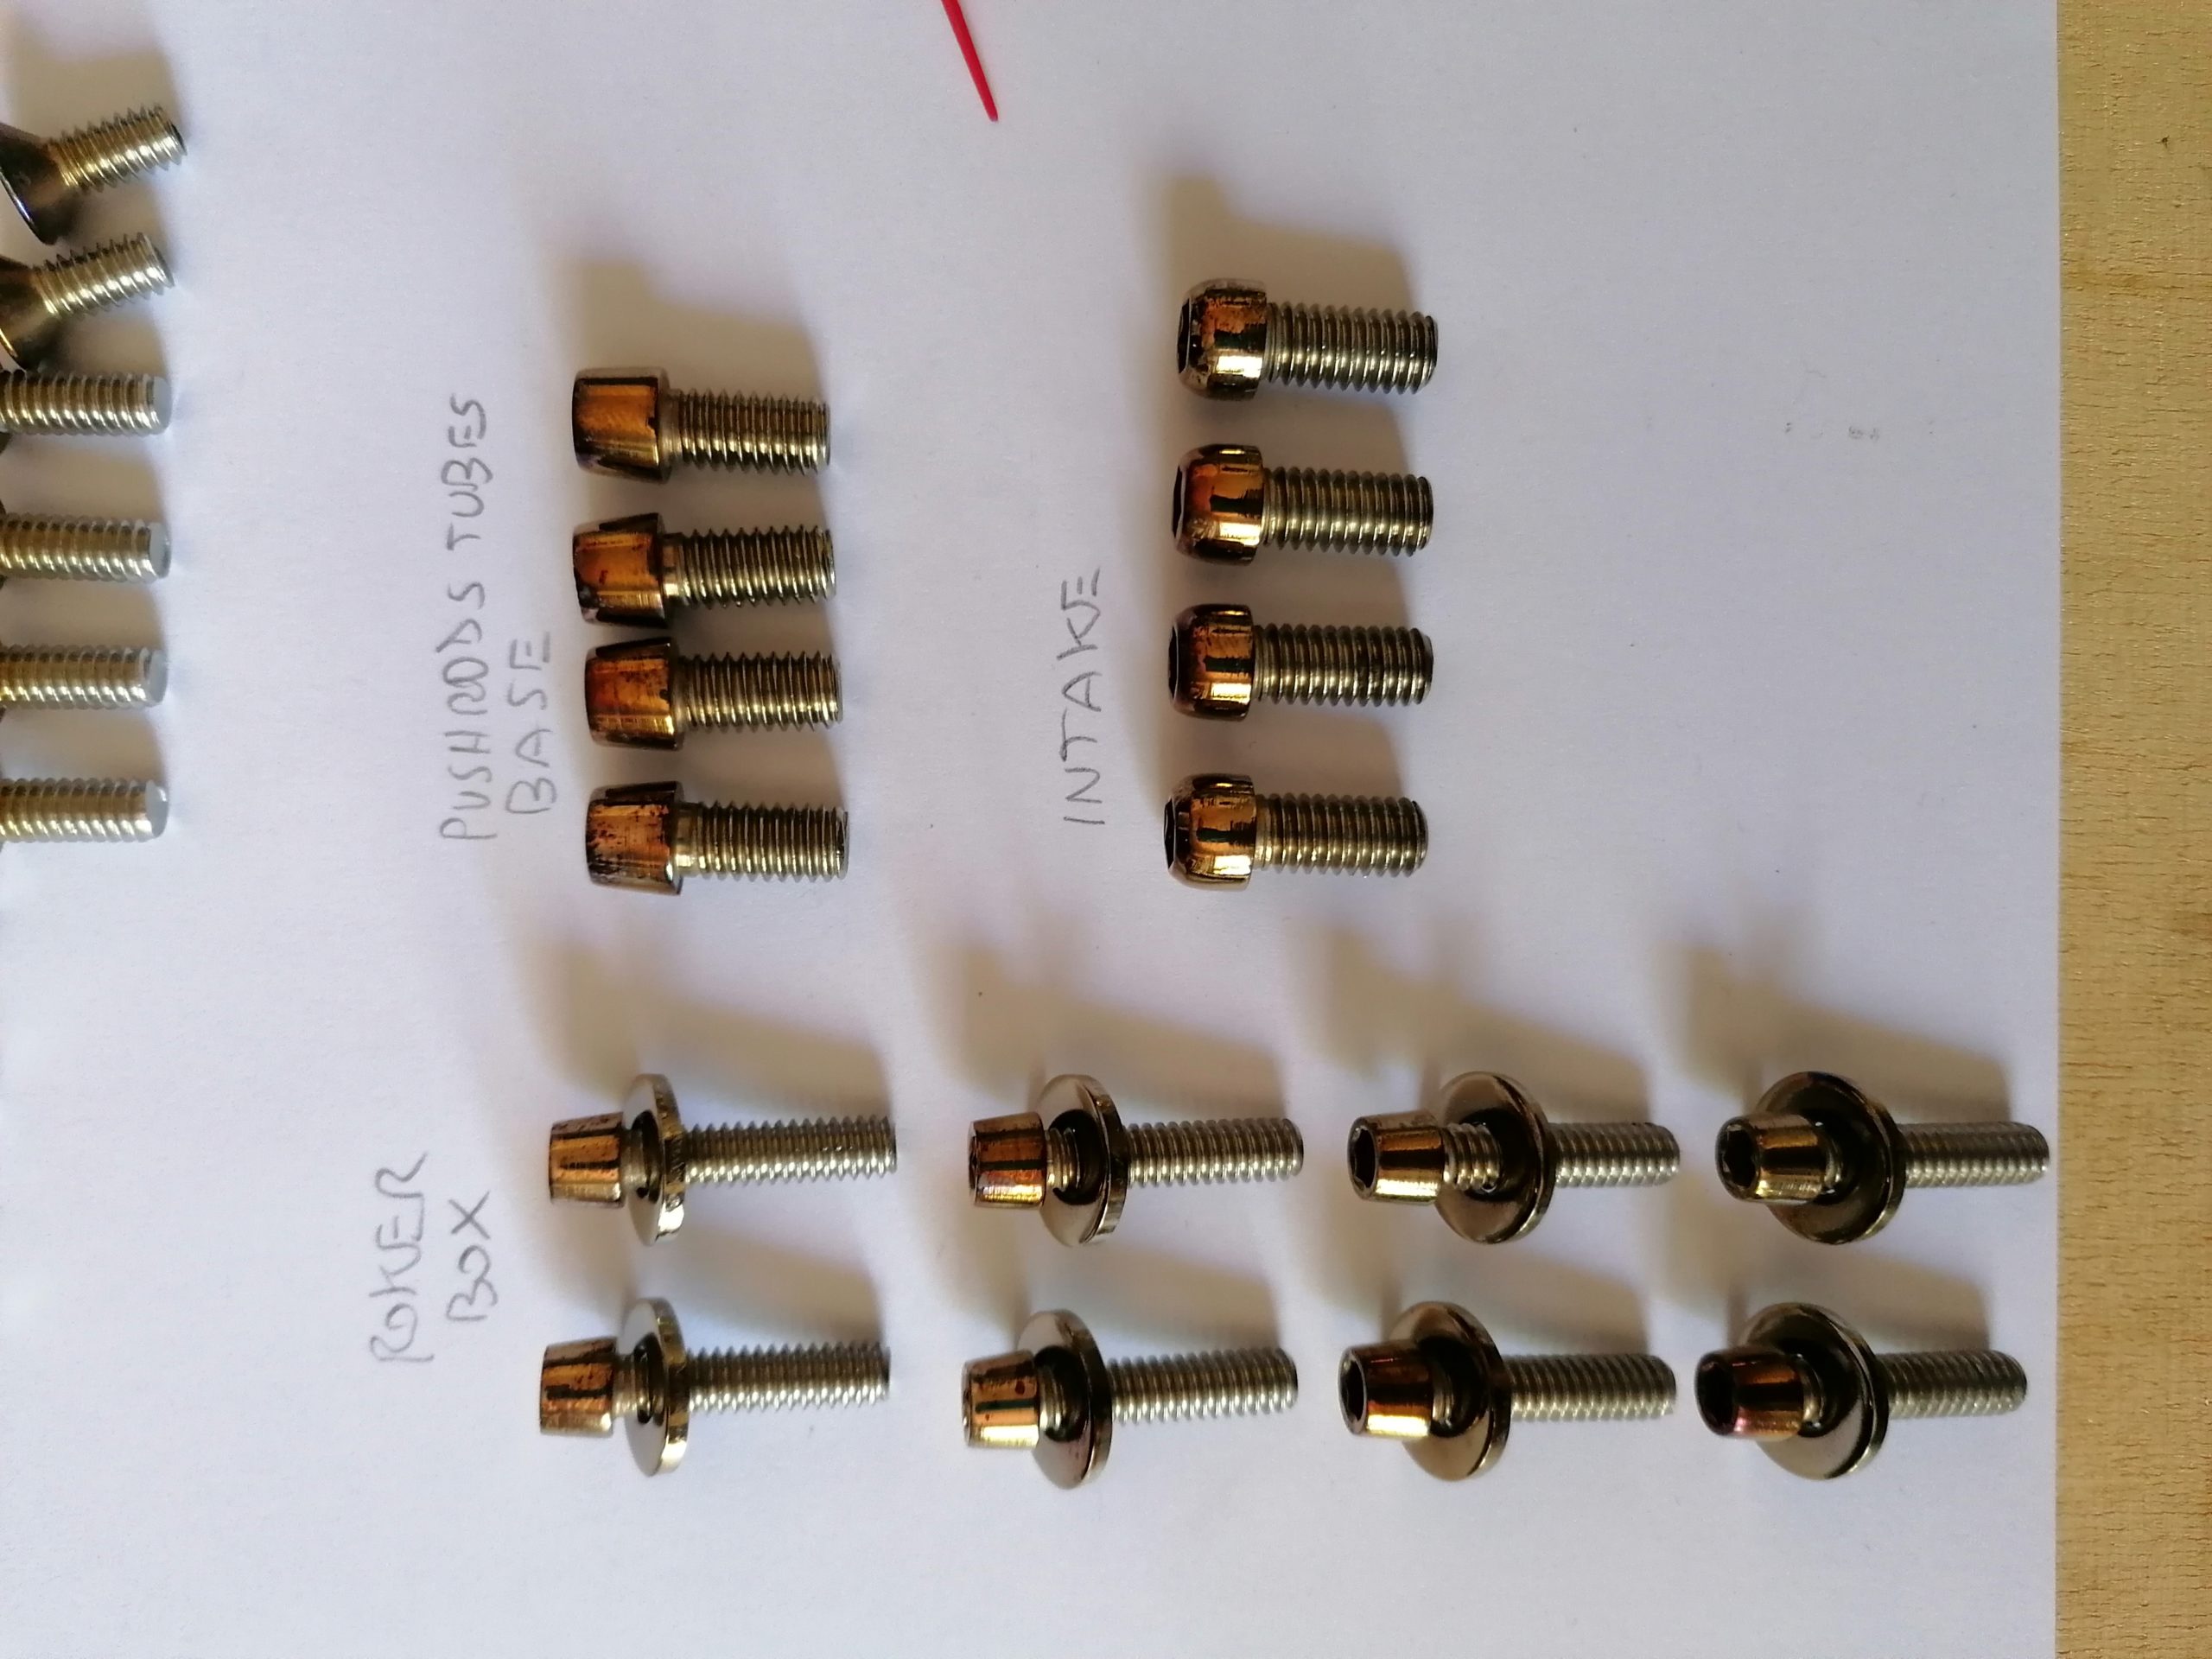
Catalogazione viti
In assoluto la parte più lunga di tutto il processo. Ogni singolo bullone, rondella e vite è stata smontata, misurata, trascritta e convertita in misure imperiali, visto che i nostri carissimi amici anglofoni sono ancora molto legati alle tradizioni dell’impero (detto con la musichetta che accompagna Darth Vader in sottofondo). Per fare questo è sufficiente un calibro ed una pagina aperta del vostro browser su un convertitore mm-inc frazionali, chiaramente, ci sono misure standard di riferimento sulle quali attenersi, in particolare la bulloneria Harley Davidson è composta dalle seguenti misure:
UNC 1/4-20, 5/16-18, 3/8-16, 7/16-14 e 1/2-13
UNF 3/8–24 e 5/16-24.
UNC sono le filettature “standard”, mentre UNF sono le filettature a “passo fino”.
La parte frazionata indica il diametro mentre il secondo numero indica quanti filetti per un pollice.
Per ottener le misure allora basterà convertire il diametro misurato da millimetri in frazioni di pollice e contare quanti filetti ci sono all’interno di uno spazio longitudinale di 25,4 mm (1″), il risultato del conteggio non corrisponderà al 100% ma si avvicina parecchio alle misure di riferimento elencate prima.
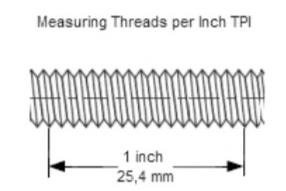
se per esempio il diametro del filetto dovesse essere 3/8, prendendo le misure di riferimento si potrà dedurre che si tratta di una
UNC 3/8-16
La seconda parte è stata un po’ meno difficoltosa: la ricerca di un fornitore.
Ricerca di un fornitore
eBay si è rivelato utile, soprattutto per quanto riguarda i nomi dei vari tipi di vite in lingue differenti (vite a brugola cilindrica, testa bombata, coniche ed esagonali) dopo svariate ricerche sono riuscito a catalogare in tre lingue, italiano, inglese e tedesco le viti.
Circa 170 pezzi tra bulloni, viti e rondelle varie.
Dopodiché sono passato all’attacco, contattando diversi possibili fornitori, cinque per la precisione, alla fine, un venditore eBay tedesco, che con tanta gentilezza quanta lentezza nel rispondere, si è rivelato l’unico disponibile.
Una settimana dopo è arrivata la tanto agoniata bulloneria inox.
Nella terza parte e di poco rilievo di questa avventura mi sono divertito a suddividere le viti per tipologia di modifica. Ora mi spiegherò meglio:
ogni singolo pezzo è stato acquistato con l’obbiettivo di modificarne le caratteristiche al tornio, essere lucidato a specchio e termo ossidato.
Modifica al tornio
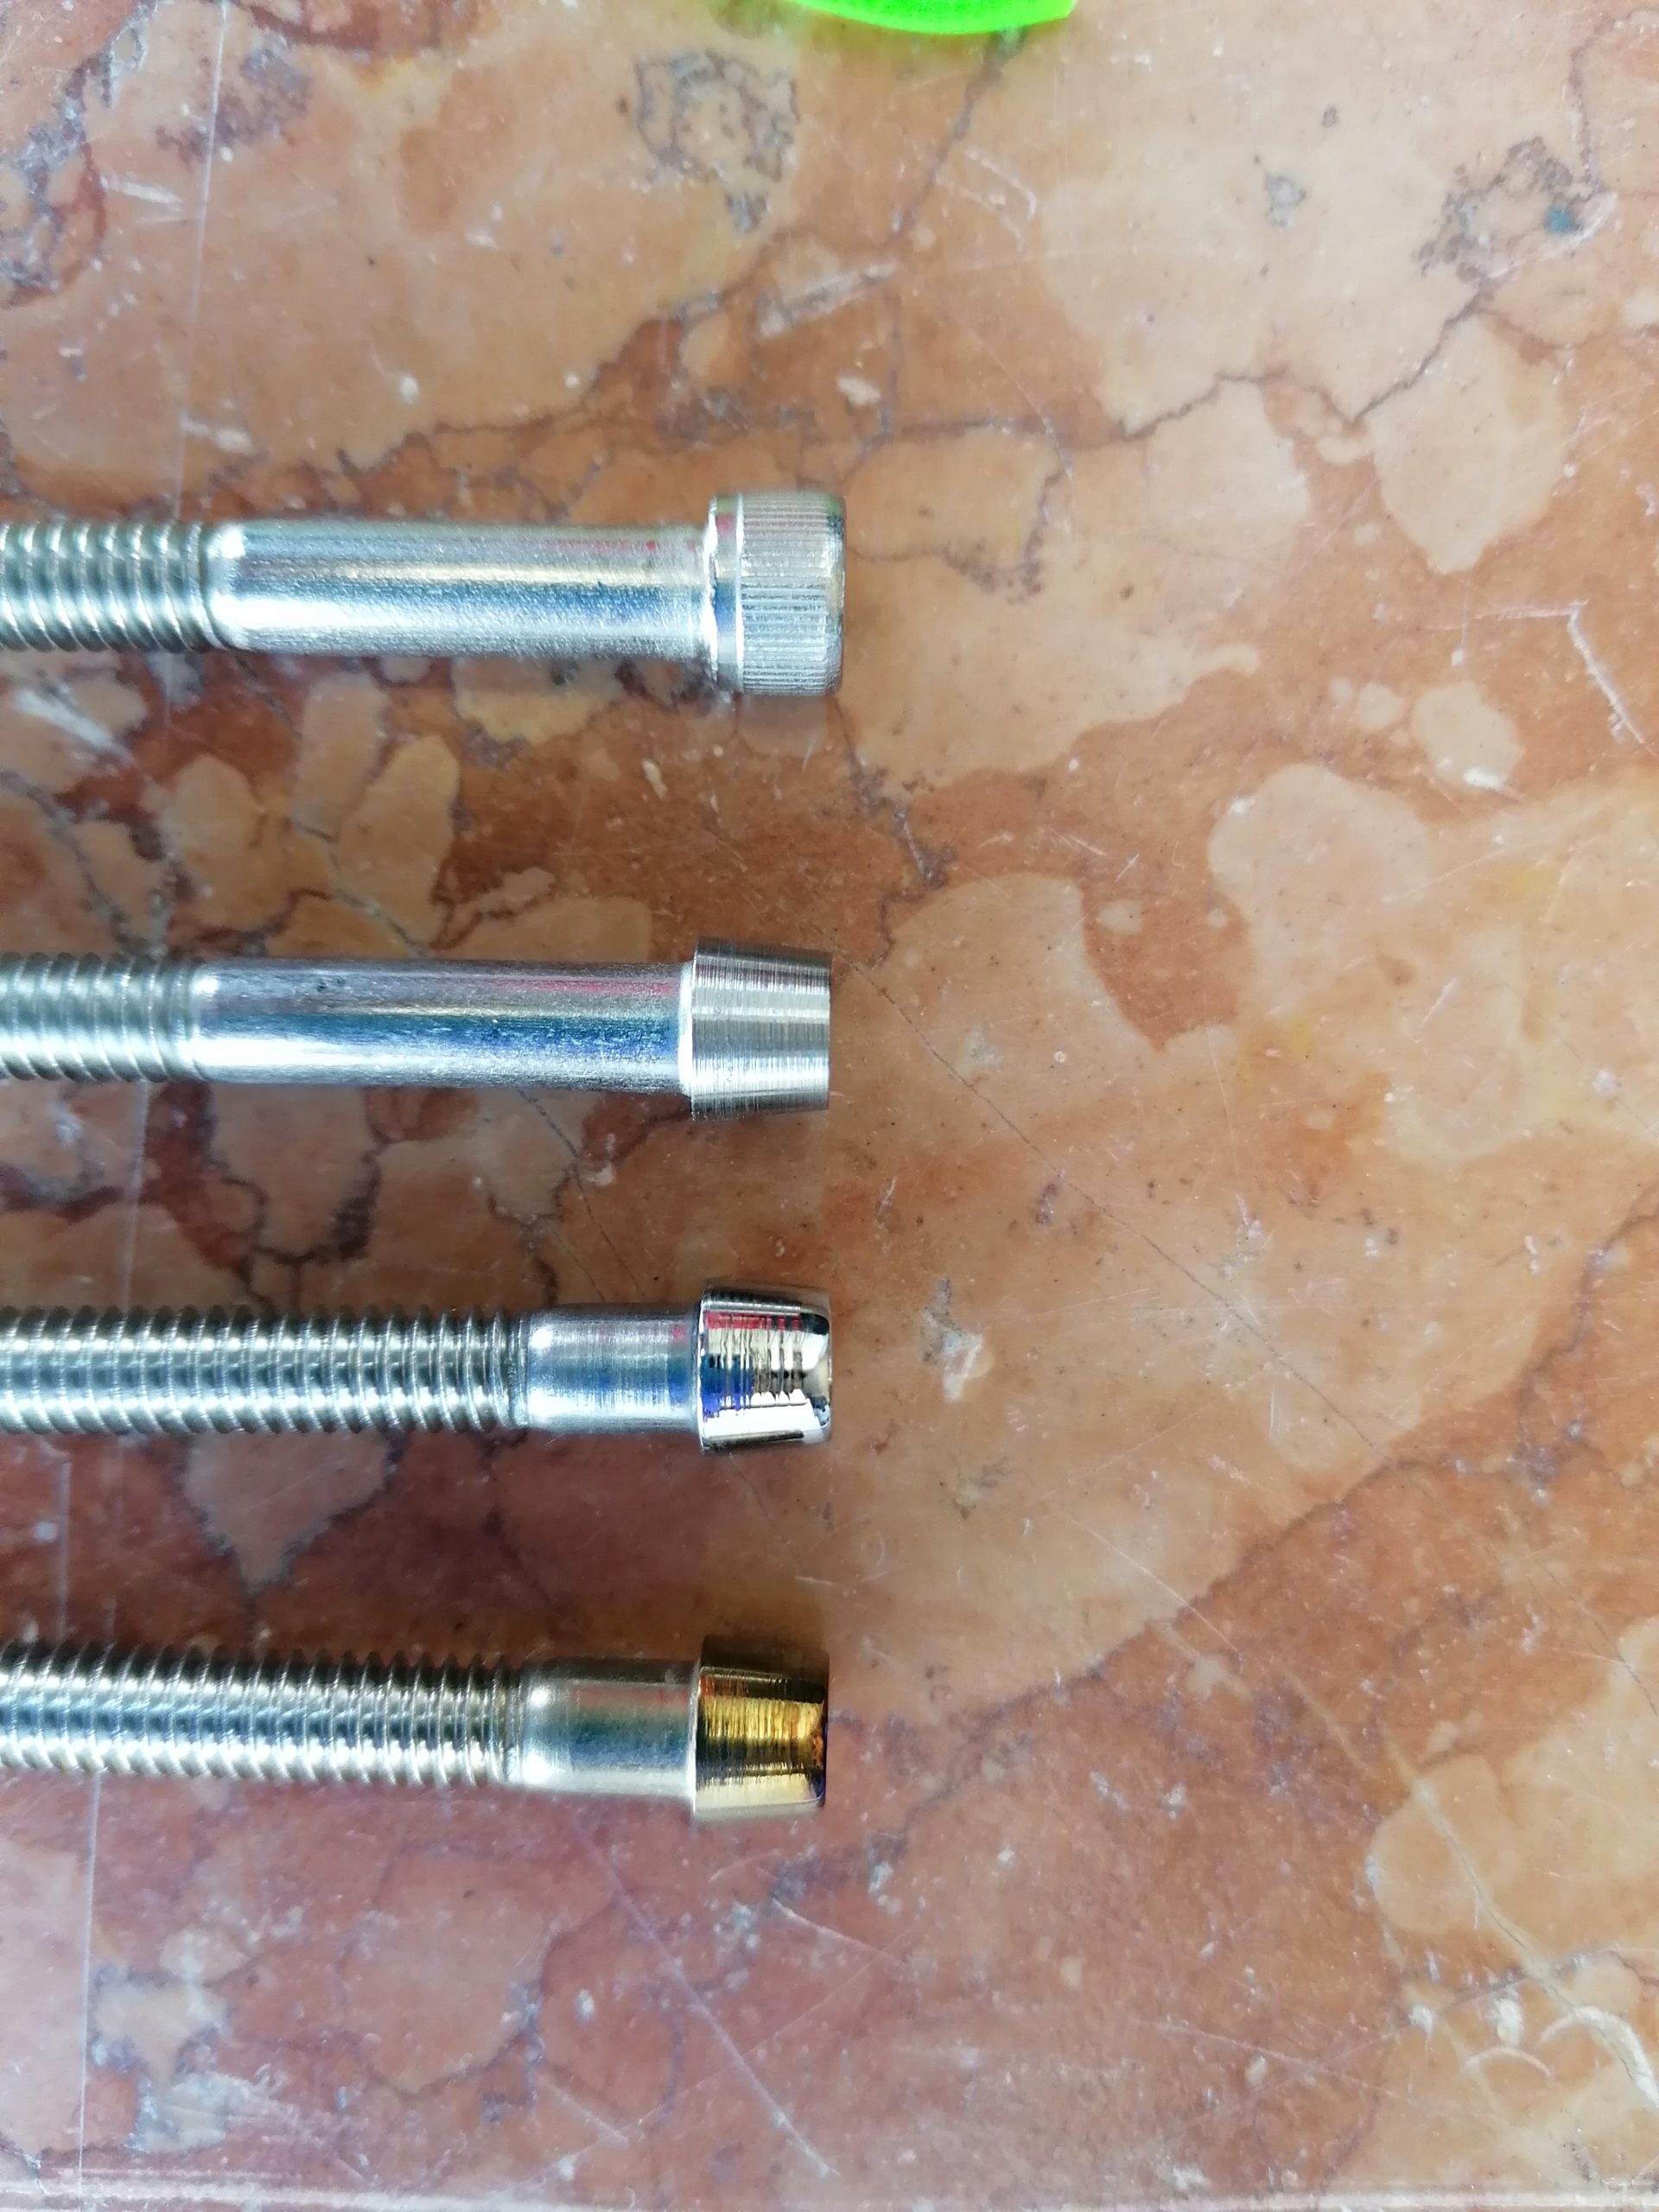
A tutte le viti a brugola dalla testa cilindrica si è ricavata una testa conica con base dallo stelo larga all’esterno più stretto con angolazione di tooooot gradi.
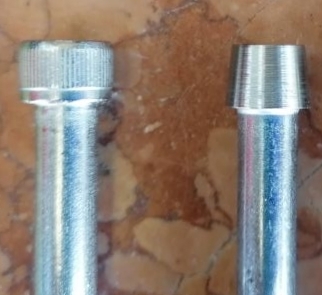
Alcune non sono state lavorate, in quanto a fini estetici sarebbe risultato inutile perché nascoste, altre sono state lavorate sulla testa solo in diametro o/e spessore senza portarle alla conicità per esigenze tecniche, come i bulloni della pompa freno a pedale e quelli della puleggia posteriore.
Lavorate al tornio da un amico che fa questo genere di miracoli per i piccoli progetti.
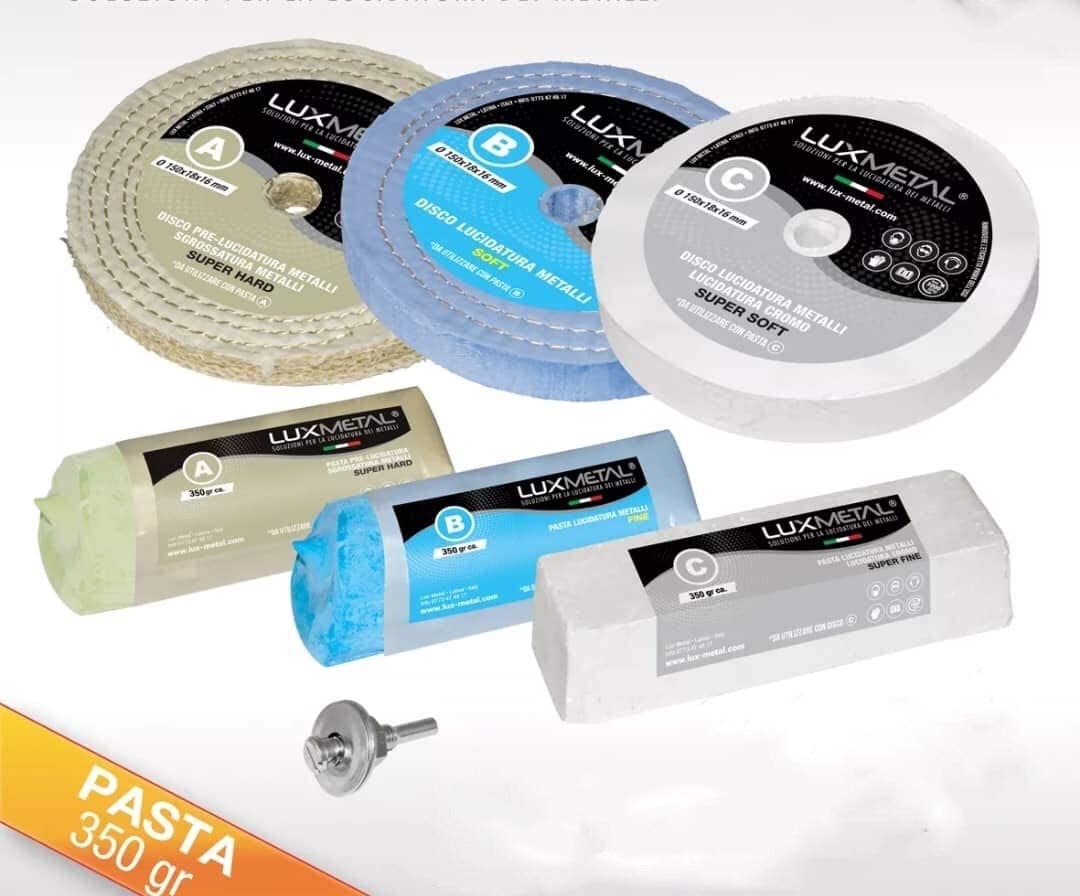
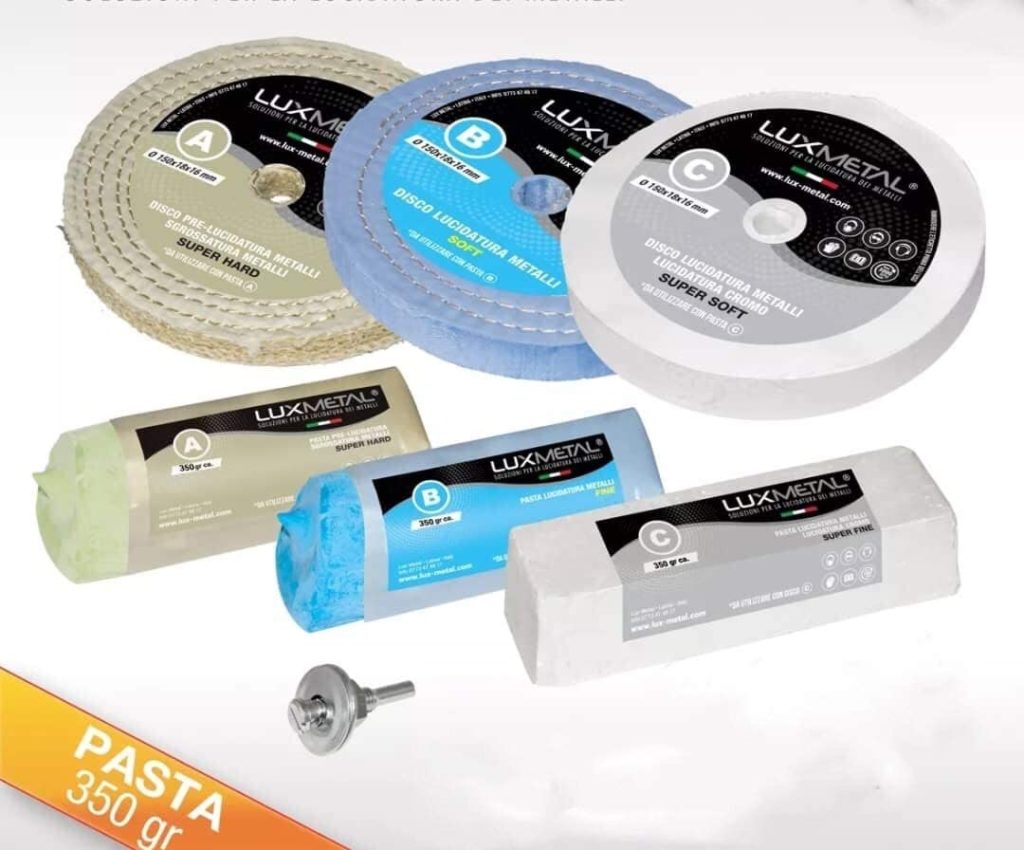
Tutte sono state poi lucidate con spazzola e pasta abrasiva, ho utilizzato un kit da trapano della Luxmetal a 3 passaggi, facilmente acquistabile su eBay.
Questo kit è davvero molto utile per qualsiasi tipo di superficie metallica, seguendo le istruzioni si riesce a lucidare a specchio qualsiasi cosa.
Successivamente, utilizzando un un piccolo cannello con fiamma ossidrica ho portato lentamente ogni singolo pezzo alla temperatura necessaria per ottenere un colore giallo dorato.